玻璃R角试样与验收需要准备什么
说明R角、直边和倒角的不同,整理图纸、样片、边部质量及节拍确认事项,帮助确定可选R角方案。
先区分三个加工要求
| 名称 | 主要描述 | 图纸上应标明 |
|---|---|---|
| 直边磨削 | 沿板材直边加工边部 | 边型、磨削量、外观和尺寸要求 |
| 边部倒角 | 玻璃边部棱线的倒角或倒棱 | 倒角宽度、角度及质量要求 |
| 平面圆角(R角) | 玻璃平面轮廓角部的圆弧 | R半径、圆角位置、相邻直边及尺寸基准 |
铰链孔、缺口与外轮廓圆角属于不同加工要求,应分别在图纸中说明。
提交图纸或样片前
- 标明材质、厚度、常用及最大尺寸,以及玻璃处于哪一道加工阶段。
- 在同一张图上标出圆角位置、R值、直边边型和尺寸基准。
- 提供可以接受的崩边、外观、抛光和尺寸判定方式。
- 说明单批数量、换规格频次、上下片方式和目标日产量。
- 如涉及已有设备,提供型号、出厂配置、设备照片与现场布局。
用样片把边型说清楚
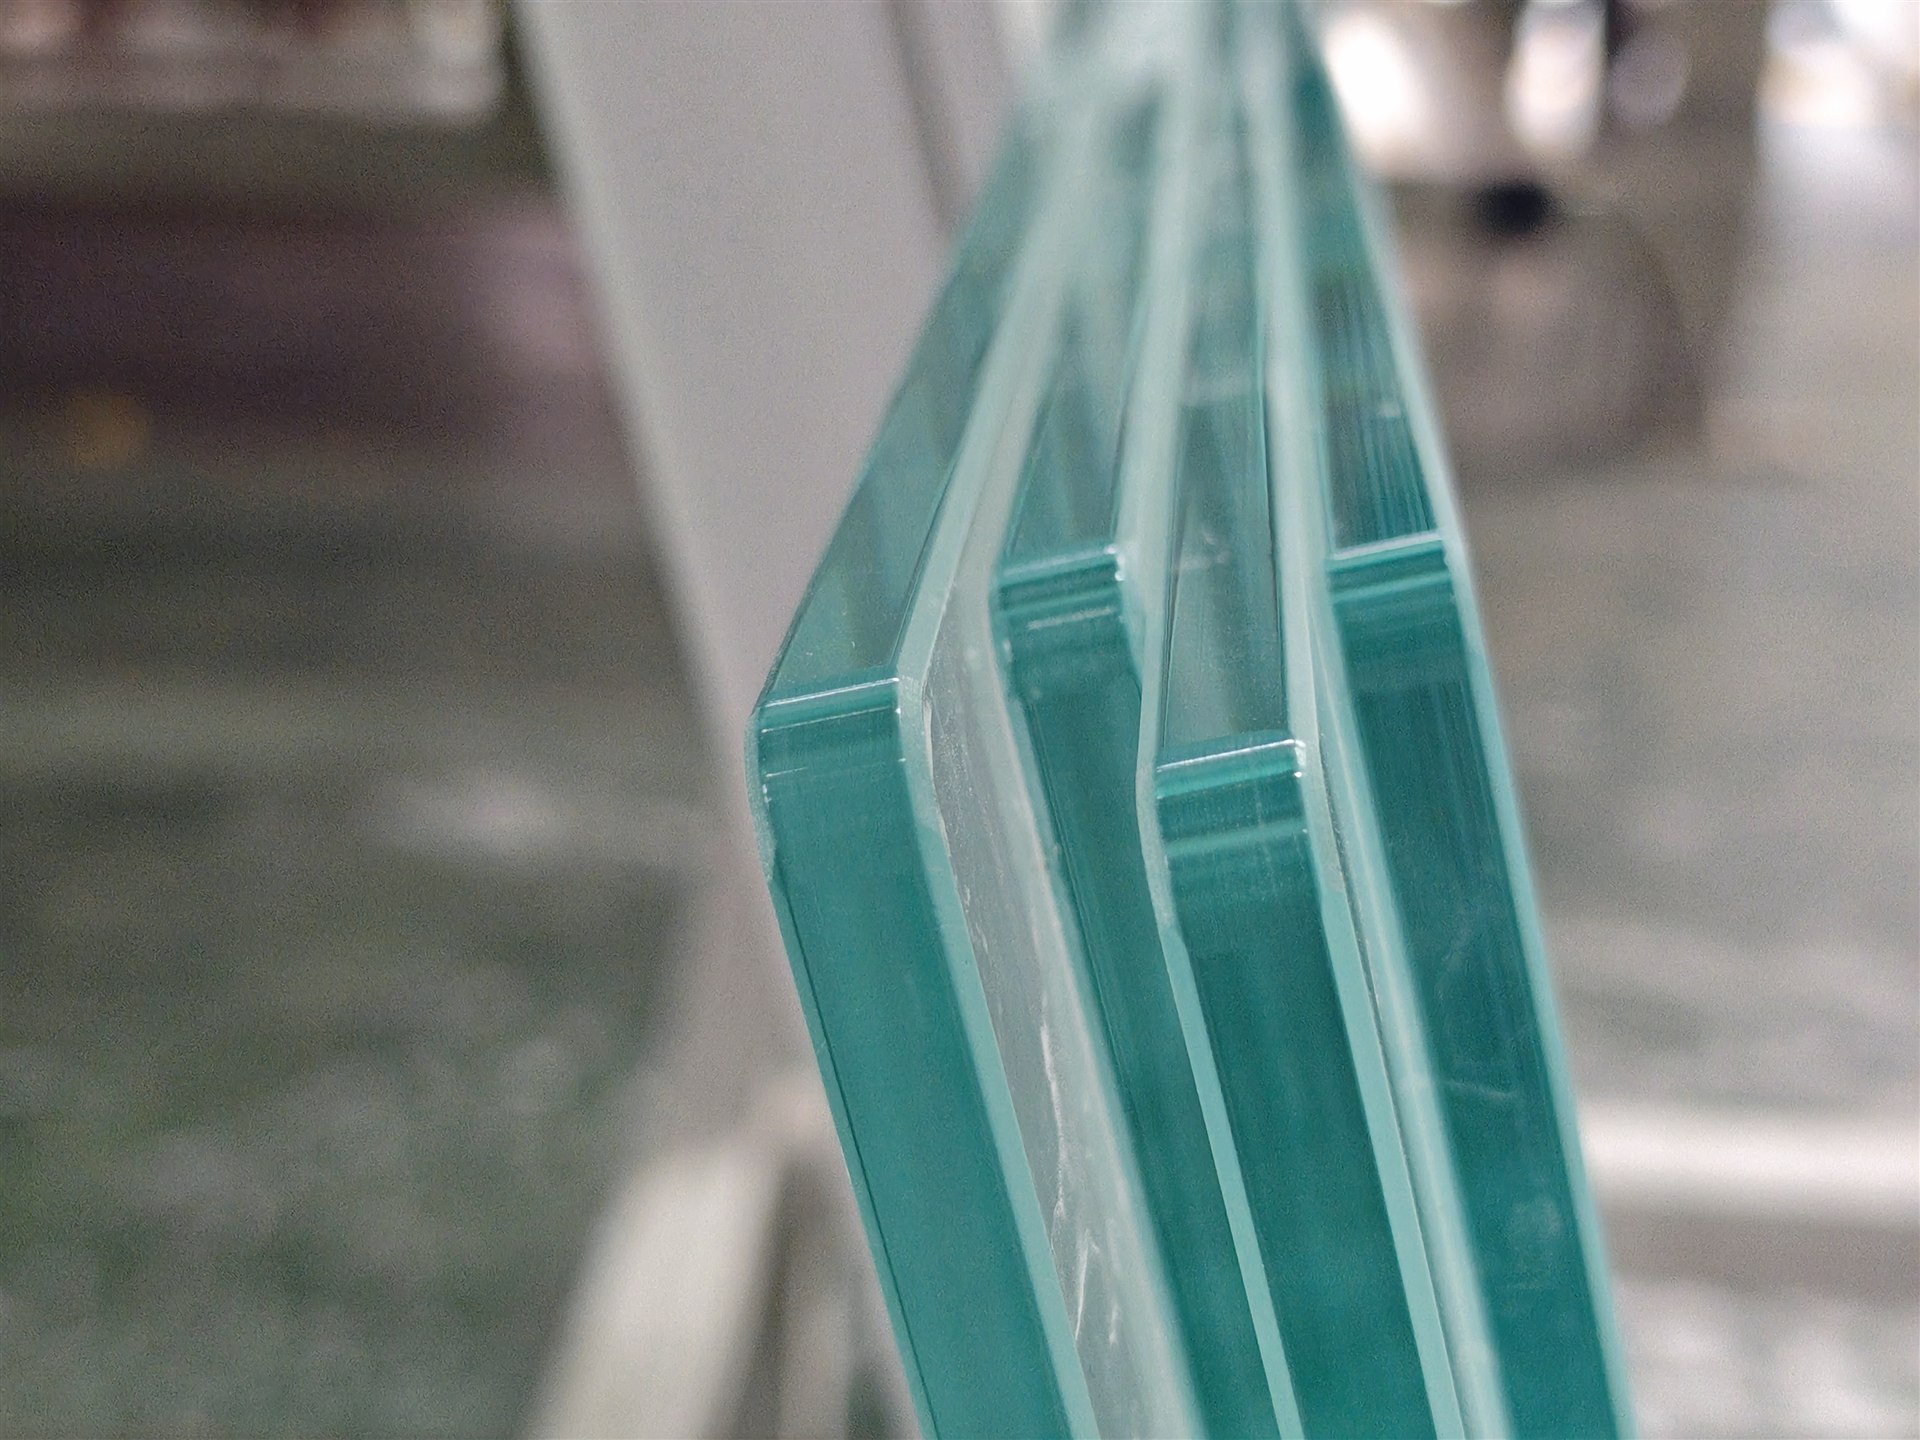
现有照片展示玻璃边部与圆角的外观。图片不能单独用于判定R半径、公差或产能;试样时应把样片编号、设备配置和测量记录对应起来。
建议的试样记录
| 记录项 | 需要确认 |
|---|---|
| 样片编号 | 材质、厚度、尺寸、图纸版本和照片对应关系 |
| 设备配置 | 型号、磨轮组合、是否启用圆角及抛光 |
| 工艺与节拍 | 磨削量、实际设定速度、换规格和上下片条件 |
| 质量判定 | 测量工具、测点、抽样方式及双方确认的验收标准 |
| 结果与范围 | 记录通过项、待调整项及该结果对应的产品范围 |
试样常见问题
最高磨边速度就是圆角加工节拍吗?
不直接等同。需要确认启用圆角后的实际节拍,并结合R值、玻璃厚度、磨削量、抛光要求和上下片方式评估。
可以凭照片确认验收吗?
照片适合说明外观和沟通边型;尺寸、R半径和公差需按约定方法测量。
韩国发货记录能证明R角能力吗?
该记录已明确为不带倒R角的标准双边磨连线。R角能力应根据对应设备与样片记录单独确认。
公开资料下载
- R角图纸、试样与验收清单 图纸、样片、工况与验收记录字段;版本 2026-10-25 下载